

На 30 септември Пламен Минчев, продуктов мениджър в Stabil Engineering, участва като лектор в организирания от IFS уебинар „Управление на чужди тела – откриване, превенция и ключови предизвикателства при съответствието“.
В своята презентация той насочи вниманието към практическата страна на контрола: как производителят да избере подходяща технология според установения риск и как да потвърди, че системата работи надеждно в реални производствени условия.
Темата засяга всяко предприятие от хранително-вкусовата промишленост. Чуждите тела могат да застрашат безопасността на потребителя и да доведат до изтегляне на продукция. Подобен инцидент влияе и върху доверието към производителя.
Първата стъпка е оценката на риска
IFS Food Version 8 изисква производителите да разработят и поддържат процедури за предотвратяване на замърсяването с чужди материали, основани на оценка на риска. Замърсените продукти се третират като несъответстващи, а потенциално засегнатите трябва да бъдат изолирани до извършването на последваща проверка.
Когато оценката показва необходимост от металдетектор или друга система за откриване, оборудването трябва да бъде монтирано на място, което осигурява максимална ефективност и ограничава възможността за последващо замърсяване. Предприятието определя точността на използвания метод и извършва функционални тестове с честота, съобразена с риска. При неизправност се оценява въздействието върху продуктите и процесите.
След идентифицирането на риска трябва да бъде избрана технология, която може да го контролира при конкретния продукт, опаковка и производствен процес.
За целта е необходимо да се установи какъв замърсител може да попадне в продукта, откъде би могъл да произлезе и на кой етап от производството може да бъде открит най-надеждно.
Металдетекция или рентгенова инспекция?
Металдетекторите и рентгеновите системи работят на различни принципи. Затова изборът между тях зависи от рисковете, установени за конкретното производство.
Металдетекторите откриват замърсители от черни и цветни метали, както и от неръждаема стомана. Те са подходящ избор, когато металът е основният вероятен замърсител.
Постижимата чувствителност обаче зависи от цялото приложение. Влияние оказват видът и размерът на метала, неговата форма и ориентация, както и позицията му в отвора на детектора.
Черните метали обикновено се откриват по-лесно. Неръждаемата стомана често представлява по-голямо предизвикателство, защото много от използваните класове са слабо проводими и немагнитни или слабо магнитни. Тел или тънка метална стружка също могат да бъдат по-трудни за откриване, особено когато преминават през системата в неблагоприятна ориентация.
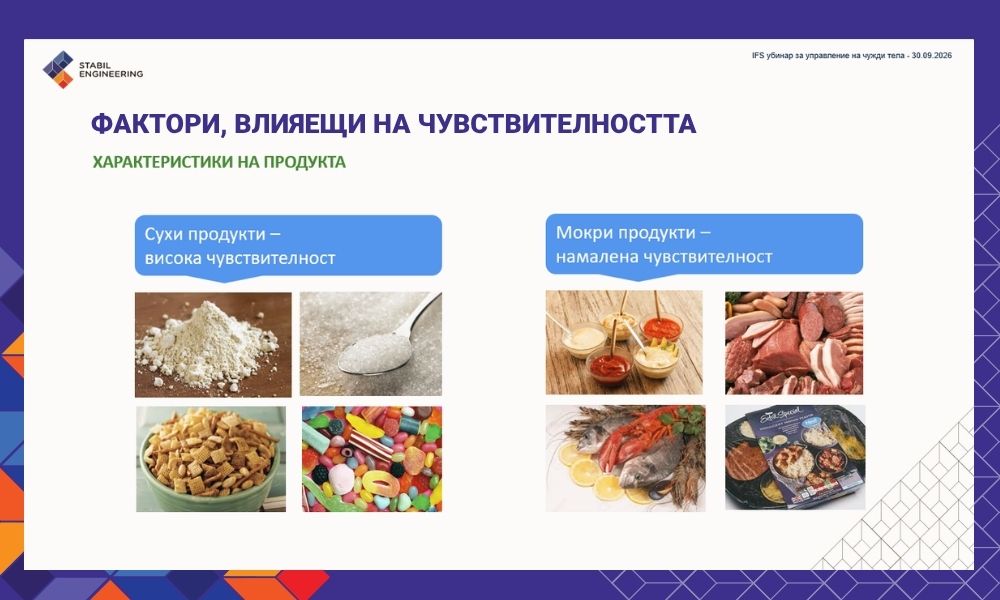
Съществена роля имат и характеристиките на храната. Сухите продукти обикновено позволяват по-висока чувствителност. Продукти с високо съдържание на вода или сол да генерират в него т.нар. „продуктов сигнал“. Този сигнал обикновено намалява чувствителността на детектора.
Опаковката също трябва да бъде включена в оценката. Хартията, картонът и много пластмаси обикновено създават по-малко затруднения. Проводимите материали и метализираното фолио могат да повлияят на чувствителността. В такива случаи е необходимо да се избере система, подходяща за конкретната опаковка, или да се прецени дали контролът да бъде извършен преди опаковането.
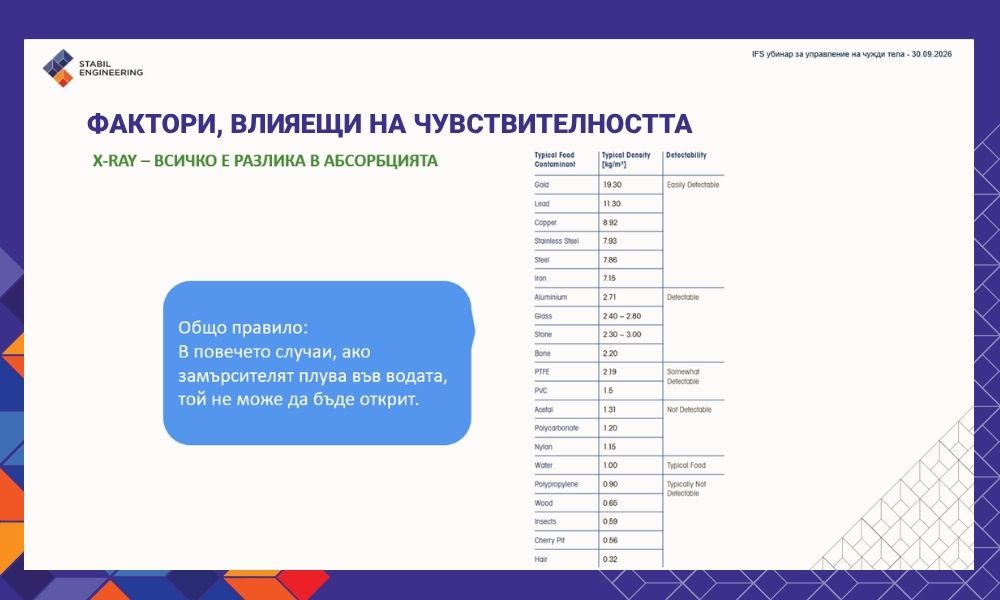
Рентгеновата инспекция предлага различни възможности. Тя анализира разликите в поглъщането на рентгеновата енергия между продукта и потенциалния замърсител. Освен метал може да открива плътни неметални чужди тела като стъкло, минерални камъни и калцифицирани кости. В зависимост от приложението могат да бъдат установени и пластмаси или каучукови смеси с висока плътност.
Това не означава, че рентгеновата система открива всеки материал. Резултатът зависи от плътността и дебелината на продукта, неговия състав и разликата в абсорбцията спрямо чуждото тяло. Значение имат също размерът и позицията на замърсителя.
Когато чуждото тяло е близо до източника, неговата проекция върху детектора се увеличава. По-близо до детектора контурът става по-ясен. Поради тази причина местоположението на замърсителя в продукта може да повлияе върху постижимата чувствителност.
Рентгеновите системи могат да изпълняват и допълнителни проверки. Според приложението те могат да оценяват общата или зоналната маса, да следят нивото на запълване и да откриват липсващи компоненти. Възможна е и проверка за продукт в зоната на запечатване. Така една система може да участва едновременно в контрола на безопасността и качеството.
Реалният продукт трябва да бъде тестван
Един от важните акценти в презентацията беше необходимостта от тест преди покупката на оборудването. Чрез него производителят може да установи каква чувствителност е реално постижима и дали избраната система контролира конкретния риск.
Изпитването се извършва с действителния продукт и неговата опаковка. Условията трябва да бъдат максимално близки до тези на производствената линия, включително скоростта и ориентацията на продукта.
Лабораторните показатели и стойностите от техническата спецификация не са достатъчни, за да се оцени бъдещата работа на системата. Реалистична оценка може да бъде направена с конкретния продукт и в средата, в която оборудването ще работи.
Предварителният тест помага да се определят необходимата чувствителност и подходящото място за контрол. Той предоставя информация и за избора на отхвърлящ механизъм.
Верификация и рутинни проверки
След инсталирането на системата предприятието трябва да потвърди, че тя продължава да работи според определените изисквания.
По време на уебинара Пламен Минчев направи важно разграничение между периодичната верификация и рутинния мониторинг. Верификацията оценява цялостната работа на оборудването. Тя проверява дали системата запазва установената чувствителност и отхвърля замърсения продукт. В проверката се включват също алармите, блокировките и останалите защитни функции.
IFS Food Version 8 изисква проверка на детекторите поне веднъж в рамките на 12 месеца или при значима промяна. Функционалните тестове се извършват с честота, определена според риска.
Рутинният мониторинг включва по-чести проверки по време на производството. Неговата цел е да потвърди, че системата остава под контрол. Тестът трябва да покаже дали детекторът разпознава пробата и дали отхвърлящият механизъм премахва правилната опаковка от производствения поток.
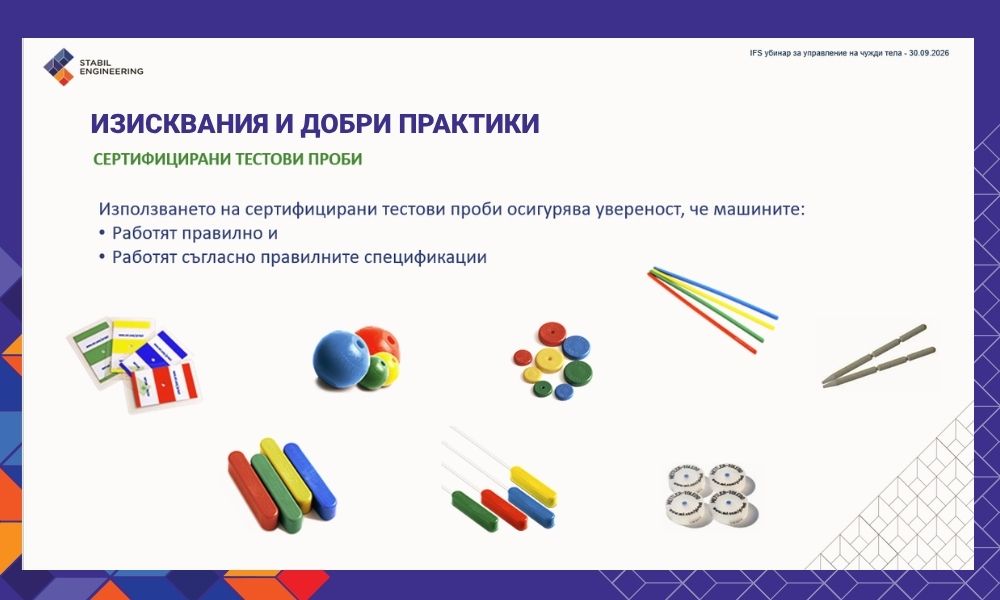
Проверките се извършват с подходящи и проследими тестови проби, избрани според продукта, технологията и клиентските изисквания. Техният материал и размер са точно определени, което позволява резултатите да бъдат сравнявани и документирани.
В своята презентация Пламен Минчев представи няколко метода за изпитване. При последователния тест се използват три опаковки с различни метални проби, поставени в различни позиции. При т.нар. memory test през системата преминават три замърсени и две незамърсени опаковки. Системата трябва да отхвърли трите замърсени продукта и да пропусне двата годни.
Конкретният метод се определя според приложението, оценката на риска, указанията на производителя и изискванията на клиента.
При рентгенова инспекция тестовата проба трябва да бъде разположена в най-трудната за откриване позиция. По този начин системата се проверява близо до реалната граница на своята чувствителност.
Документираната процедура определя кога се провеждат рутинните тестове. В представената по време на уебинара практика са включени проверки в началото и края на смяната, както и на определени интервали по време на производството.
Допълнителен тест се предвижда при промяна на производствената партида или настройките на машината, както и след ремонт. Конкретната честота се определя според риска.
Надеждният контрол изисква система от последователни действия
Участието на Пламен Минчев в уебинара постави във фокус връзката между инженерното решение и ежедневния производствен контрол.
Оценката на риска определя какво трябва да бъде откривано. Характеристиките на продукта и опаковката насочват избора на технология. Изпитването показва постижимата чувствителност, а верификацията и рутинните тестове потвърждават, че системата продължава да работи надеждно.
Тази последователност превръща металдетектора или рентгеновата система в ефективна част от управлението на безопасността на храните. Тя е и основата, върху която екипът на Stabil Engineering подхожда към всяко конкретно приложение от анализа на продукта и риска до избора, внедряването и проверката на подходящото решение.
Услуги
Вече 25 години компанията обслужва над 1500 инсталирани машини в редица производствени предприятия от хранително-вкусовата, фармацевтичната и козметичната индустрия. Българските производства разчитат на Стабил Инженеринг, защото знаят, че сме висококвалифицирани и опитни професионалисти, които винаги предоставят първокласно обслужване с внимание към всеки детайл.